Skip links

Makina Otomasyonu

HİZMETLERİMİZ

Makine ve Tesis Otomasyonu

Makinenizin mekaniğine can veren elektronik ve yazılımı; malzeme seçiminden pano imalatına, PLC/HMI programlamadan devreye almaya kadar tek elden kuruyoruz.

Makine ve tesis otomasyonu; mekanik sistemi çalıştıracak elektronik ve yazılım bileşenlerinin seçilmesi, bu bileşenlerin elektrik kumanda panolarında ve makine üzerinde bir araya getirilmesi, PLC ve dokunmatik HMI ekran yazılımlarının hazırlanıp sisteme entegre edilmesidir.

Bu işi yaparken gözettiğimiz şey, makinenin üretim ve dağıtım işlevini en verimli ve en hızlı şekilde, iş güvenliğini ve insan sağlığını koruyarak yerine getirmesidir.

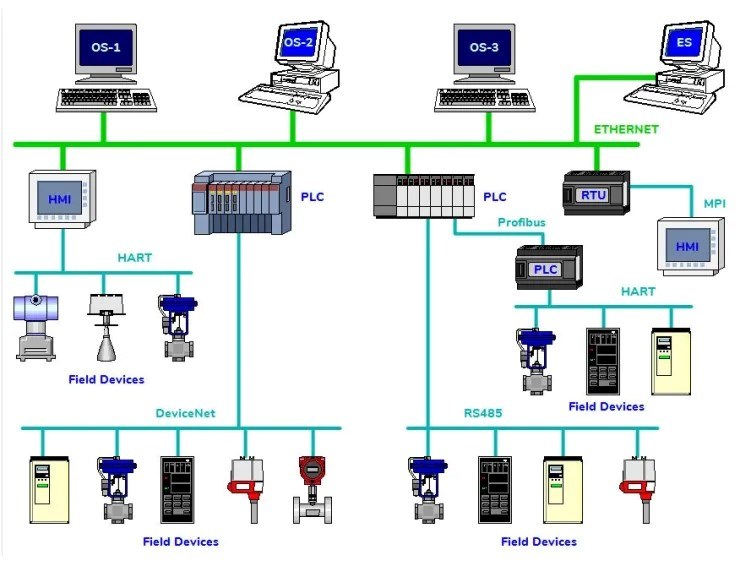
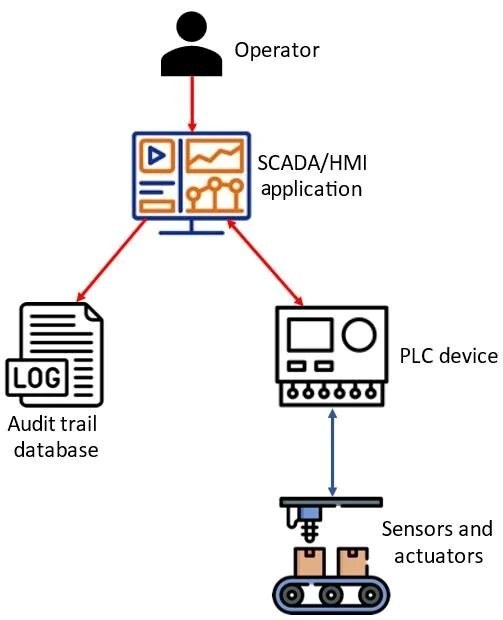
Operatör, SCADA/HMI, PLC, sensör ve aktüatör ilişkisini gösteren otomasyon şeması

Otomasyonu Altı Adımda Kuruyoruz

Bu alanda en önemli konu, mekanik sisteme can verecek otomasyon malzemelerinin doğru seçilmesidir. Seçimi ve uygulamayı şu sırayla yapıyoruz.

1

Sensör Seçimi

Sensörler, makinenin en uç noktalarındaki bilgiyi toplayıp kablolu ya da kablosuz olarak panodaki PLC'ye veya endüstriyel PC'ye ileten elemanlardır. Makinenin işini doğru yapması, bu uç bilgilerin doğru alınmasına bağlıdır.

Sensör türleri

  • Endüktif ve kapasitif sensörler
  • Fotoseller
  • Renk sensörleri
  • Görüntü sensörleri (kameralar)
  • Termokupl, PT100, PT1000
  • Enkoder ve takojeneratörler
  • Hall effect manyetik sensörler
  • Joystickler
  • IR ve RF vericiler

Çalıştığımız sinyal tipleri

  • 0–24 V on/off
  • 0–5 V, 0–10 V, 2–10 V
  • 0–20 mA, 4–20 mA
  • K ve J tipi termokupl (mV)
  • PT100 / PT1000 (ohm)
  • TTL line driver (5 V), HTL (24 V)
  • AS-i, IO-Link
  • CAN bus, CANopen
  • Modbus RTU / TCP
  • Profinet, EtherCAT, Powerlink

Kablo çekmenin zor olduğu ya da mesafenin uzun olduğu noktalarda RF, IR ve Bluetooth gibi kablosuz alıcı-verici takımları kullanıyoruz. RF vinç kumandaları ve IR ışık bariyerleri bunun tipik örnekleridir.
2

PLC ve Dokunmatik HMI Ekran Seçimi

PLC, makinenin bilgisayarıdır: sensörlerden, butonlardan, anahtar ve siviçlerden gelen bilgiyi toplar, içine yazdığımız programla değerlendirir ve çıkışlara kontrol sinyali gönderir.

Dokunmatik HMI (Human Machine Interface) ekran ise PLC'ye haberleşme portundan bağlanan insan-makine arayüzüdür. Operatör makineyi buradan başlatır, durdurur, hızlandırır, yavaşlatır; çalışma değerlerini girer ve makinenin tüm durum bilgisini buradan izler.

Uygulamayı karşılayacak fiyat/performans ürününü ve yapay zekâ destekli yazılımlarla uyumlu PLC ve HMI'ı seçmek bu adımın asıl meselesidir.

Küçük segment makine ve tesislerde

  • GMTCNT
  • Delta
  • Panasonic
  • Mitsubishi

Orta ve üst segment projelerde

  • Siemens
  • Beckhoff
  • Schneider
  • ABB
  • Mitsubishi
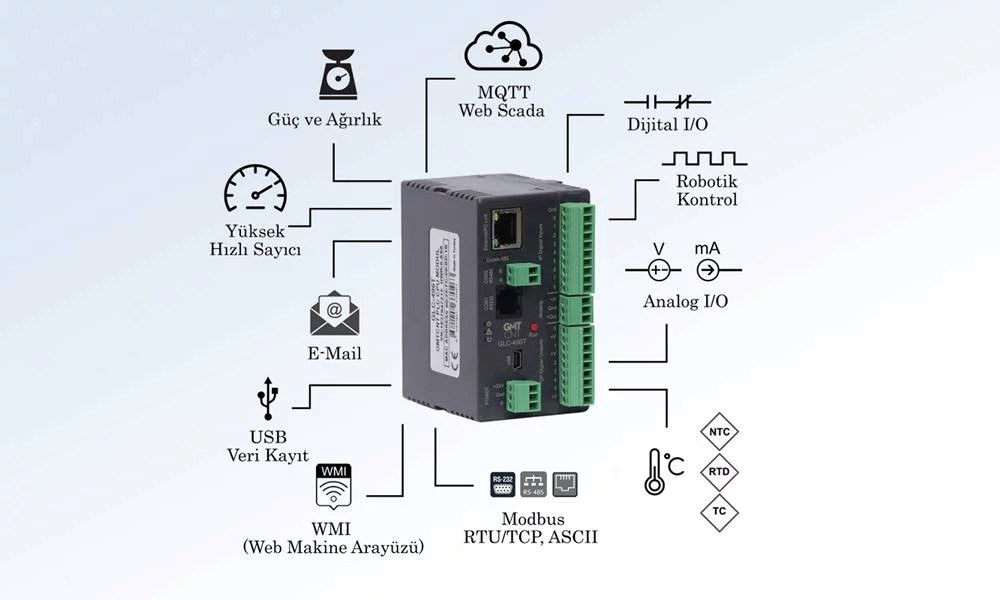
GMT PLC'nin dijital ve analog giriş çıkış, haberleşme ve veri kayıt özellikleri
3

Aktüatör (Çıkış Cihazı) Seçimi

PLC'nin ürettiği çıkış sinyalleri aktüatörlere emir olarak gider; makineyi fiilen canlandıran, yani işi yapan aktüatörlerdir. Sensörlerin, PLC'nin, HMI'ın ve yazılımın tek amacı bu cihazları doğru zamanda harekete geçirmektir.

Pano içinde

  • Elektromekanik ve SSR röleler
  • Kontaktörler
  • AC, DC, BLDC, step ve servo motor sürücüleri
  • Buzzer ve sinyal lambaları

Makine üzerinde

  • Hidrolik ve pnömatik valfler
  • Isıtıcılar, soğutucular, fanlar
  • Döner ve doğrusal hareket sistemleri
  • Sürücüsü üzerinde (desantral) motorlar

Tahrik tasarımında danışmanlık verdiğimiz konular

  • Motor tipi: AC, DC, step, servo ya da BLDC
  • Motor çıkışına bağlanacak redüktör
  • Fren, enkoder ve ek soğutma fanı seçimi
  • Tahrik mekanizması: dişli, V-kayış, triger kayış, Poly-V kayış-kasnak
  • Yanıcı ve patlayıcı ortamlar için motor, redüktör ve kumanda çözümleri
  • Panodan bağımsız, sürücüsü üzerinde desantral motorlar

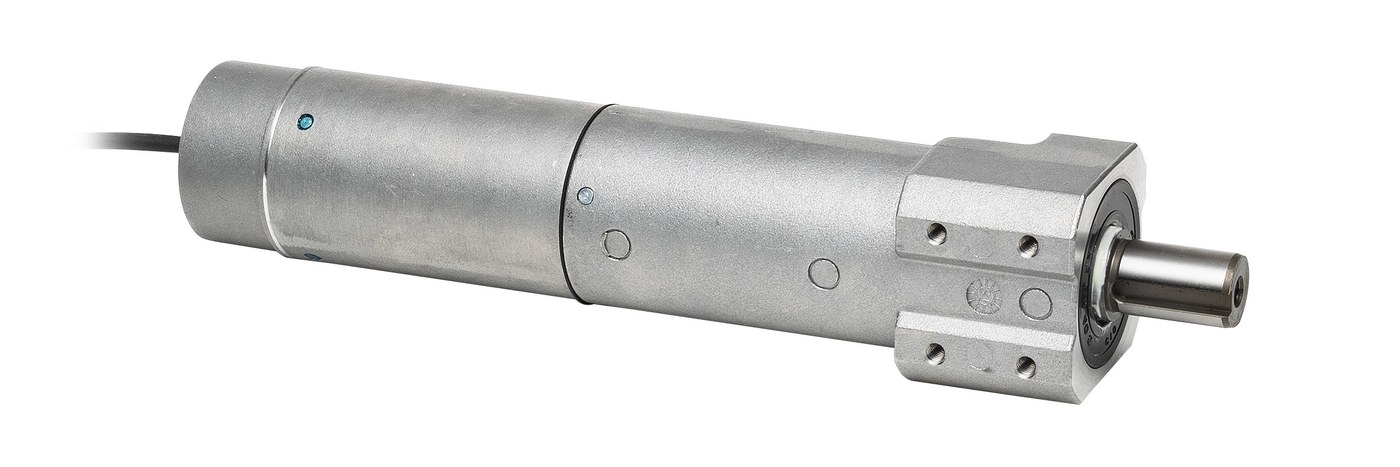
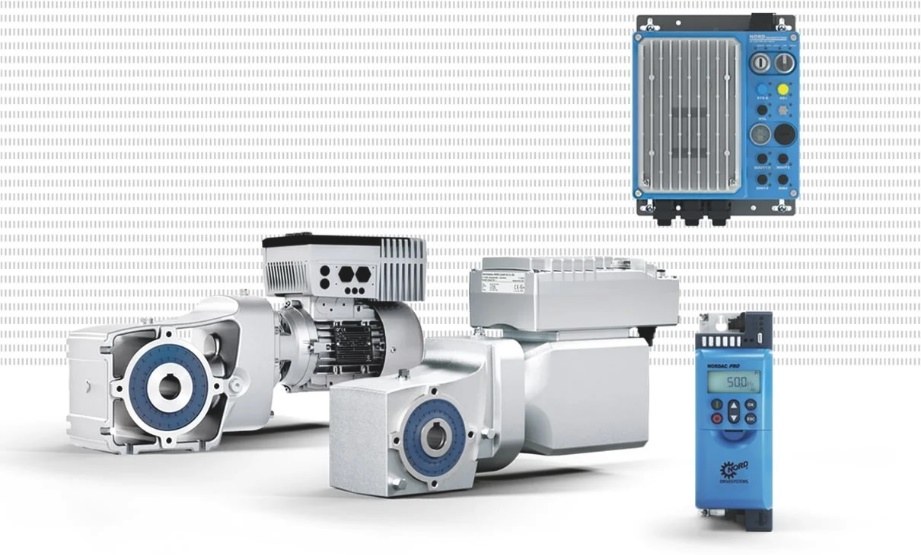
Frekans inverteri, asenkron motor ve redüktörde NORD DRIVESYSTEMS; 24 V ve 48 V redüktörlü BLDC konveyör motorlu rulolarda PULSEROLLER; step ve servo motor ile sürücülerinde GMTCNT, Delta ve Beckhoff tercih ediyoruz. Müşterinin tercih ettiği markayla da çalışıyoruz.

NORD redüktörlü motorlar ve frekans inverterleri
PULSEROLLER motorlu konveyör rulosu
4

Haberleşme Altyapısının Seçimi

Sensörler, PLC, HMI, aktüatörler ve SCADA arasında hangi haberleşme sistemlerinin kullanılacağına ve bunların birbirine hangi gateway (dönüştürücü) cihazlarla çevrileceğine birlikte karar veriyoruz.

Tesiste hâlihazırda hangi altyapının bulunduğunu ve entegrasyonun nasıl yapılacağını makine ve tesis sahibiyle masaya yatırıp enine boyuna konuşuyor, seçimi buna göre yapıyoruz.

  • Modbus RTU / TCP
  • Profibus
  • Profinet
  • CANopen
  • DeviceNet
  • EtherNet/IP
  • EtherCAT
  • Powerlink
  • AS-i
  • IO-Link
Ethernet, Profibus, DeviceNet ve RS485 üzerinden haberleşen PLC, HMI ve saha cihazları
Modbus, Profibus, CANopen, Profinet, DeviceNet, Powerlink, EtherNet/IP ve EtherCAT logoları
5

Elektrik Kumanda Panosu İmalatı

Kumanda panosunda danışmanlık ve uygulama hizmetini birlikte veriyoruz. Şu soruların cevabını projenin başında netleştiriyoruz:

  • Kumanda şeması nasıl çizilecek, hangi malzemeler kullanılacak?
  • Pano boyutları ne olacak, içi nasıl yerleştirilecek?
  • Kablolar nasıl etiketlenecek, kablolama ne cins olacak?
  • Makinede ya da tesiste kaç pano olacak ve nereye konulacak?
  • Panolar birbiriyle nasıl haberleşecek?
  • Sensör ve aktüatör sinyalleri panolara nasıl taşınacak?
6

PLC, HMI ve SCADA Programlama

Donanım seçimi ve montaj tamamlandıktan sonra PLC, HMI ve SCADA yazılımlarını hazırlıyor, ilgili cihazlara yüklüyor ve sistemi devreye alıyoruz. Yazılımı, makinenin işini en verimli ve en hızlı şekilde, iş güvenliğini koruyarak yapmasını sağlayacak biçimde kuruyoruz.

  • PLC programlama
  • Dokunmatik HMI ekran programlama
  • SCADA ile uzaktan kontrol ve izleme yazılımı
  • Robotlu otomasyon sistemleri tasarımı
  • Yapay zekâ destekli yazılım uygulamaları
  • İntralojistik tesislerin yazılım uygulamaları
  • Veritabanı entegrasyonu
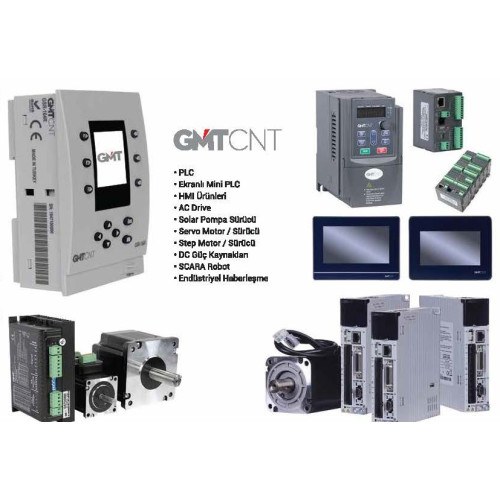
GMT PLC, HMI, AC sürücü, step ve servo motor ürün ailesi

Neden Hat Mühendislik?

2003'ten Bu Yana Sahada

Yıllardır makine ve tesislerde çalışan sistemler kuruyor, arızalarını da kendi laboratuvarımızda onarıyoruz. Hangi ürünün sahada nasıl davrandığını biliyoruz.

Gereksiz Yatırım Yok

Her adımda uygulamayı karşılayan fiyat/performans ürününü seçiyoruz; ihtiyacınızdan büyük ya da küçük sistem önermiyoruz.

Tek Elden Çözüm

Malzeme seçimi, pano imalatı, kablolama, yazılım ve devreye alma aynı ekipte. Sorumluluk tek adreste kalır.

Makineniz ya da tesisiniz için otomasyon mu planlıyorsunuz?

Makinenin ne yapması gerektiğini anlatın; sensörden yazılıma kadar size uygun çözümü birlikte planlayalım.